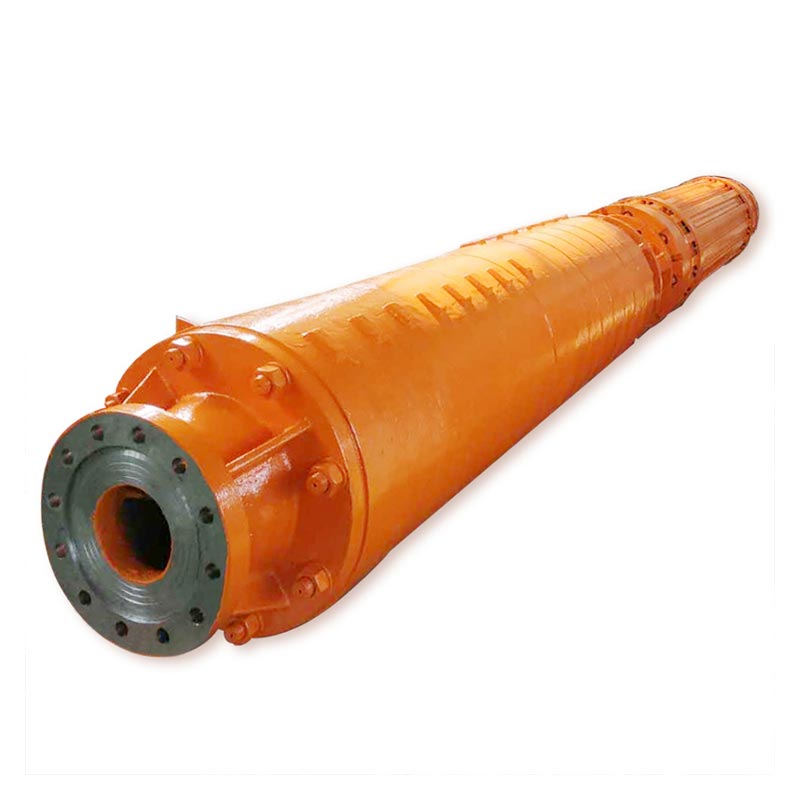
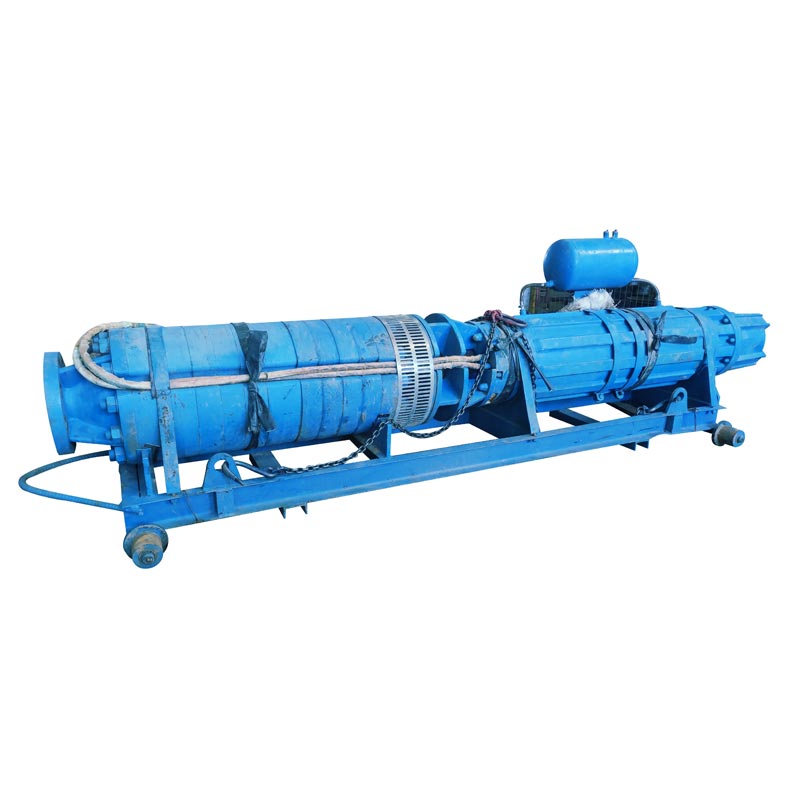
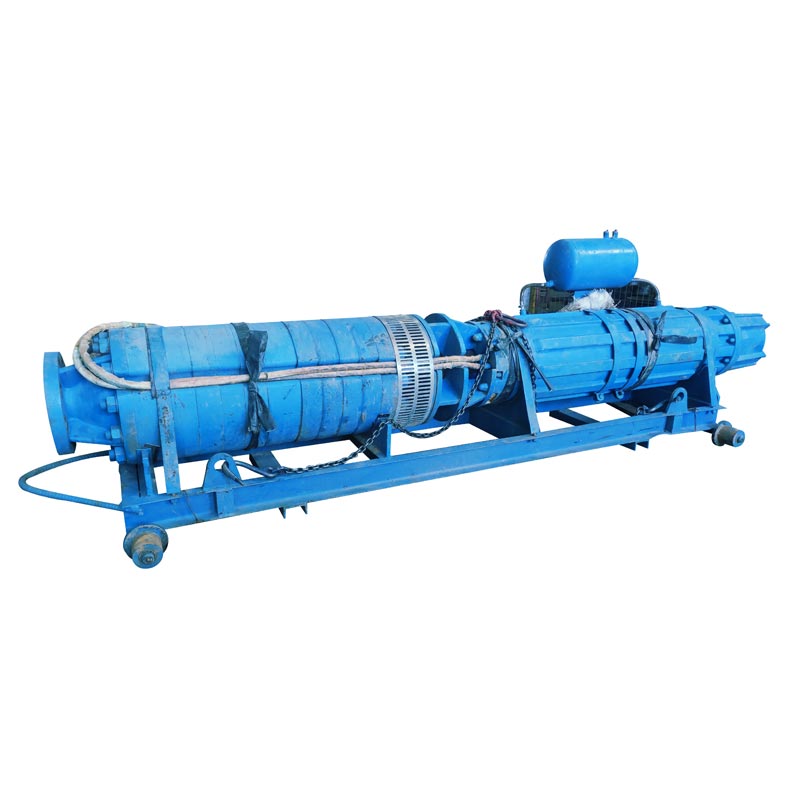
Las operaciones mineras a menudo enfrentan desafíos complejos de gestión del agua, incluida la infiltración de aguas subterráneas, la acumulación de fuertes lluvias y riesgos de inundaciones subterráneas. Una solución de drenaje confiable es esencial para mantener condiciones de trabajo seguras, proteger los equipos mineros y garantizar una producción continua. ABomba minera sumergibleestá diseñado para operar en entornos mineros hostiles donde se requiere una alta capacidad de flujo, gran durabilidad y rendimiento estable.
Este artículo explica cómo funcionan las bombas sumergibles para minería, por qué son importantes para las aplicaciones mineras, cómo seleccionar el equipo adecuado y cómo las soluciones de bombas avanzadas de AOTE ayudan a las empresas mineras a superar los desafíos de drenaje con tecnología eficiente y confiable.
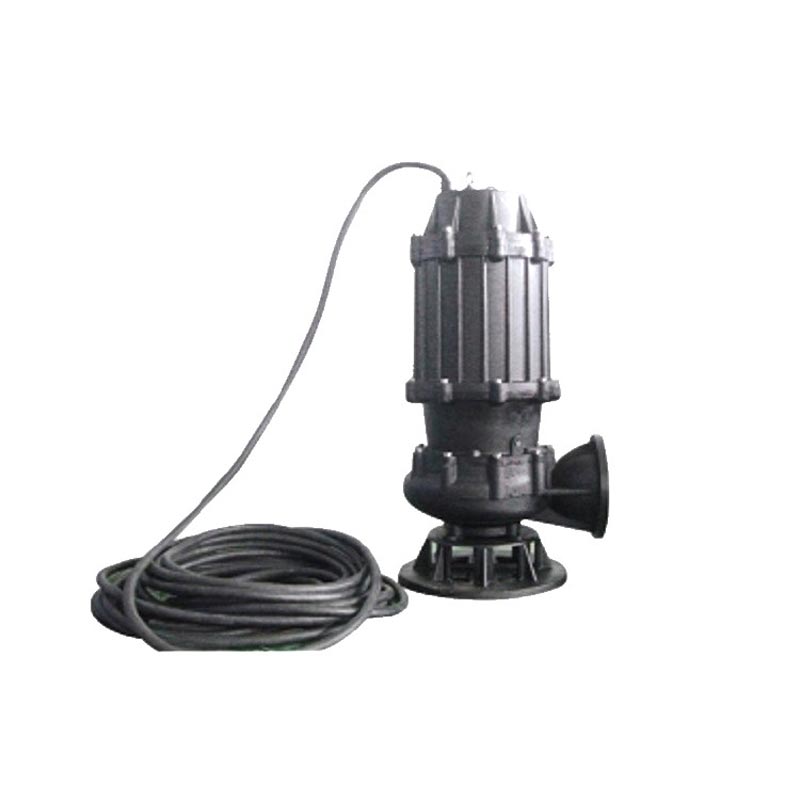
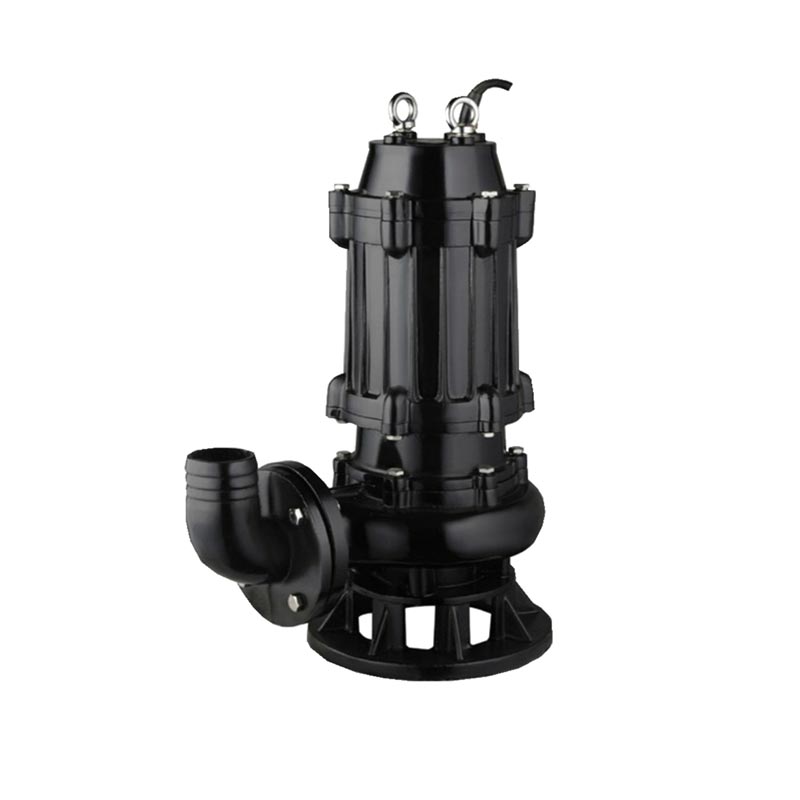
A Bomba minera sumergiblees una bomba industrial especializada diseñada para eliminar agua de entornos mineros como minas subterráneas, minas a cielo abierto, túneles y áreas de excavación. A diferencia de las bombas convencionales montadas en superficie, las bombas sumergibles se instalan directamente en la fuente de agua, lo que les permite transferir grandes volúmenes de agua de manera eficiente mientras operan en condiciones exigentes.
Los entornos mineros suelen contener lodo, arena, partículas minerales y sustancias corrosivas. Por lo tanto, las bombas de minería requieren materiales más resistentes, estructuras de sellado mejoradas y motores potentes para mantener un funcionamiento confiable. Una bomba sumergible para minería diseñada adecuadamente puede reducir significativamente el tiempo de inactividad causado por la acumulación de agua y mejorar la productividad general de la mina.
AOTÉ se especializa en el diseño y fabricación de equipos de bombeo sumergibles industriales, incluidas bombas de motor sumergibles de gran tamaño y soluciones de drenaje para minería. La empresa se centra en proporcionar un rendimiento de bombeo estable para industrias que requieren un funcionamiento continuo en entornos desafiantes.
El principio de funcionamiento de una bomba sumergible para minería se basa en convertir la energía eléctrica en energía hidráulica. El motor impulsa un sistema impulsor que crea fuerza centrífuga, lo que permite que el agua ingrese a la cámara de la bomba y sea empujada a través de la tubería de descarga.
Debido a que la bomba funciona bajo el agua, el líquido circundante ayuda a enfriar el motor durante el funcionamiento. Este diseño reduce los riesgos de sobrecalentamiento y permite que el equipo funcione continuamente durante largos períodos.
| Componente | Función |
|---|---|
| Motor sumergible | Proporciona energía para impulsar el conjunto de la bomba y mantener un funcionamiento continuo. |
| Impulso | Crea fuerza centrífuga para mover el agua de manera eficiente a través del sistema. |
| Carcasa de bomba | Protege los componentes internos y resiste la presión de los entornos mineros. |
| Sello mecánico | Evita fugas de agua en la sección del motor. |
| Sistema de control | Gestiona las funciones de operación, protección y monitoreo. |
Para aplicaciones de minería profunda, los diseños de etapas múltiples pueden proporcionar una presión más alta y una mayor capacidad de elevación, lo que los hace adecuados para eliminar agua de profundidades significativas. Algunos modelos de bombas de minería se desarrollan con un rendimiento de altura alta para manejar condiciones de drenaje exigentes.
La gestión del agua es uno de los desafíos más críticos en la minería. El exceso de agua puede ralentizar la producción, dañar la maquinaria, crear riesgos para la seguridad y aumentar los costos operativos. Un sistema de drenaje confiable ayuda a mantener condiciones de trabajo estables y protege activos valiosos.
Una bomba sumergible para minería ofrece varias ventajas en comparación con los equipos de drenaje tradicionales:
En los proyectos mineros, los problemas inesperados de agua pueden provocar costosas interrupciones de la producción. Seleccionar un sistema de bombeo adecuado desde el principio ayuda a las empresas a mantener la estabilidad operativa y reducir los costos a largo plazo.
No todas las bombas industriales pueden cumplir con los requisitos de la minería. Las aplicaciones mineras requieren diseños especializados que puedan soportar condiciones de servicio pesado.
| Característica | Importancia en las aplicaciones mineras |
|---|---|
| Alta resistencia al desgaste | Protege los componentes de la bomba de daños causados por arena, minerales y partículas sólidas. |
| Fuerte rendimiento del motor | Garantiza un funcionamiento estable bajo cargas pesadas continuas. |
| Excelente sistema de sellado | Previene la penetración de agua y mejora la confiabilidad del equipo. |
| Alta capacidad de flujo | Permite una eliminación más rápida del agua de mina. |
| Opciones de instalación flexibles | Admite diferentes diseños de minería y condiciones del sitio. |
La selección de materiales también es importante. Los componentes deben resistir la corrosión y el desgaste mecánico causado por ambientes subterráneos. Los materiales fundidos de alta calidad y las estructuras hidráulicas optimizadas ayudan a mejorar la eficiencia y durabilidad de la bomba.
Seleccionar la bomba correcta requiere evaluar varios factores técnicos. Elegir equipos basándose únicamente en el precio de compra puede generar mayores gastos de mantenimiento y una menor eficiencia operativa.
Los fabricantes profesionales pueden proporcionar recomendaciones personalizadas basadas en las condiciones mineras reales. Este enfoque ayuda a las empresas a evitar la selección inadecuada de equipos y lograr un mejor rendimiento.
Las bombas sumergibles para minería se utilizan ampliamente en diversos entornos mineros e industriales.
Diferentes aplicaciones requieren diferentes especificaciones de bomba. Los proyectos mineros a gran escala a menudo necesitan soluciones de alta presión y alto flujo, mientras que las operaciones más pequeñas pueden requerir sistemas compactos con opciones de instalación flexibles.
AOTÉ se centra en desarrollar soluciones de bombeo confiables para aplicaciones industriales. Con experiencia en motores sumergibles, bombas eléctricas sumergibles y equipos de bombeo a gran escala, la empresa brinda soluciones diseñadas para entornos exigentes.
La gama de productos de la empresa incluye soluciones de bombas sumergibles relacionadas con la minería, sistemas de bombeo de alta resistencia y equipos personalizados diseñados según los requisitos del cliente.AOTÉcombina experiencia en ingeniería con capacidad de fabricación para ayudar a los clientes a mejorar la eficiencia del drenaje y la confiabilidad operativa.
Para las empresas mineras, elegir el proveedor de equipos adecuado no se trata sólo de comprar una bomba. Se trata de obtener una solución completa que incluya soporte técnico, confiabilidad del producto y valor de servicio a largo plazo.
Elegir y operar unBomba minera sumergiblerequiere una comprensión clara de los requisitos de rendimiento, las condiciones de instalación y las prácticas de mantenimiento. Las siguientes preguntas abordan inquietudes comunes de los operadores mineros y usuarios industriales.
Una bomba sumergible para minería está diseñada específicamente para entornos mineros exigentes donde el agua puede contener lodo, arena, minerales y otras partículas sólidas. En comparación con las bombas de agua estándar, las bombas de minería suelen contar con componentes más resistentes al desgaste, motores más duraderos, estructuras de sellado mejoradas y mayor resistencia al funcionamiento continuo.
Las bombas estándar generalmente están diseñadas para aplicaciones de agua limpia, mientras que las bombas de minería deben mantener un rendimiento estable en condiciones de trabajo duras. El diseño especializado permite que las bombas mineras proporcionen un drenaje confiable incluso en operaciones mineras subterráneas y a cielo abierto.
La vida útil de una bomba sumergible para minería depende de factores como la calidad de la bomba, el entorno de trabajo, las condiciones del agua, el programa de mantenimiento y la carga operativa. Las bombas de minería de alta calidad diseñadas con materiales duraderos pueden funcionar de forma continua durante períodos prolongados si se instalan y mantienen adecuadamente.
Las inspecciones periódicas, la protección eléctrica adecuada y el reemplazo oportuno de los componentes desgastados pueden extender significativamente la vida útil. Un proveedor profesional como AOTE puede ayudar a los clientes a seleccionar las especificaciones de bomba adecuadas según las condiciones de funcionamiento reales.
Sí. Muchas bombas sumergibles para minería están diseñadas específicamente para manejar agua que contiene sólidos suspendidos. Los entornos mineros a menudo involucran sedimentos, partículas minerales y agua fangosa, lo que requiere bombas con una fuerte resistencia al desgaste y diseños hidráulicos optimizados.
Antes de seleccionar una bomba, los usuarios deben evaluar el tamaño de las partículas, la concentración y las características del agua para garantizar que el equipo seleccionado pueda proporcionar un funcionamiento eficiente y estable.
Aunque las bombas sumergibles para minería están diseñadas para brindar durabilidad, aún es necesario un mantenimiento regular para mantener el rendimiento. Las prácticas de mantenimiento recomendadas incluyen:
Un plan de mantenimiento preventivo ayuda a reducir fallas inesperadas y mejora la confiabilidad de los sistemas de drenaje minero.
El tamaño correcto de la bomba depende de varios factores, incluido el caudal requerido, la altura de bombeo, las condiciones del agua, las horas de funcionamiento y el entorno de instalación.
| Factor de selección | Consideración clave |
|---|---|
| Tasa de flujo | Determina la rapidez con la que se puede eliminar el agua del área minera. |
| cabeza total | Define los requisitos de altura y presión de bombeo. |
| Características del agua | Afecta la selección de materiales y los requisitos de resistencia al desgaste. |
| Espacio de instalación | Influye en las dimensiones y configuración de la bomba. |
| Disponibilidad de energía | Garantiza la compatibilidad entre el motor de la bomba y el sistema eléctrico del sitio. |
Trabajar con un fabricante experimentado permite a las empresas mineras recibir recomendaciones técnicas basadas en requisitos de aplicaciones reales en lugar de seleccionar equipos únicamente según especificaciones generales.
A medida que las operaciones mineras se vuelven más eficientes y ambientalmente responsables, la tecnología de bombeo continúa desarrollándose. Las empresas mineras modernas requieren equipos que proporcionen mayor eficiencia, menor consumo de energía y mayor confiabilidad.
Se espera que los futuros sistemas de bombas sumergibles para minería se centren en varias mejoras importantes:
Los fabricantes que continúan invirtiendo en investigación y mejoras de ingeniería pueden brindar soluciones más efectivas para los desafíos de la minería moderna. AOTE continúa centrándose en la tecnología de bombeo industrial para ayudar a los clientes que requieren sistemas confiables de gestión del agua.
La gestión del agua juega un papel vital en el mantenimiento de operaciones mineras seguras y eficientes. Un confiableBomba minera sumergibleproporciona una solución efectiva para eliminar el agua subterránea, manejar condiciones desafiantes y reducir las interrupciones de producción.
La selección correcta de la bomba requiere una cuidadosa consideración de los requisitos de flujo, la profundidad de bombeo, las características del agua y el entorno operativo. Invertir en equipos adecuados no sólo mejora el rendimiento del drenaje sino que también reduce los costos de mantenimiento y mejora la estabilidad operativa.
Con capacidades de fabricación profesionales y experiencia en bombeo industrial, AOTE ofrece soluciones confiables de bombas sumergibles para minería diseñadas para satisfacer las necesidades de aplicaciones exigentes. Ya sea para minas subterráneas, proyectos a cielo abierto o sistemas de drenaje industriales, elegir una solución de bombeo diseñada adecuadamente puede marcar una diferencia significativa en el rendimiento a largo plazo.
AOTÉse compromete a proporcionar soluciones de bombas sumergibles para minería duraderas y eficientes para clientes de todo el mundo. Si necesita un sistema de bombeo confiable diseñado para condiciones mineras desafiantes,contáctanoshoy para discutir sus requisitos y recibir apoyo profesional para su proyecto.